2026-11-07
Полностью автоматическая машина для изготовления оболочковых форм — не просто новая модель в каталоге. Это точка перелома для литейных цехов, где каждая десятая доля миллиметра влияет на срок службы детали, а каждый пропущенный цикл — на график поставок заказчику. Мы видели, как на одном из автозаводов в Татарстане после внедрения такой машины снизилась браковка стержней с 4,7% до 0,3%. Не за счёт «волшебной» технологии — а за счёт устранения трёх ключевых источников погрешности: ручного дозирования смолы, нестабильного нагрева формы и временных разбросов выдержки.
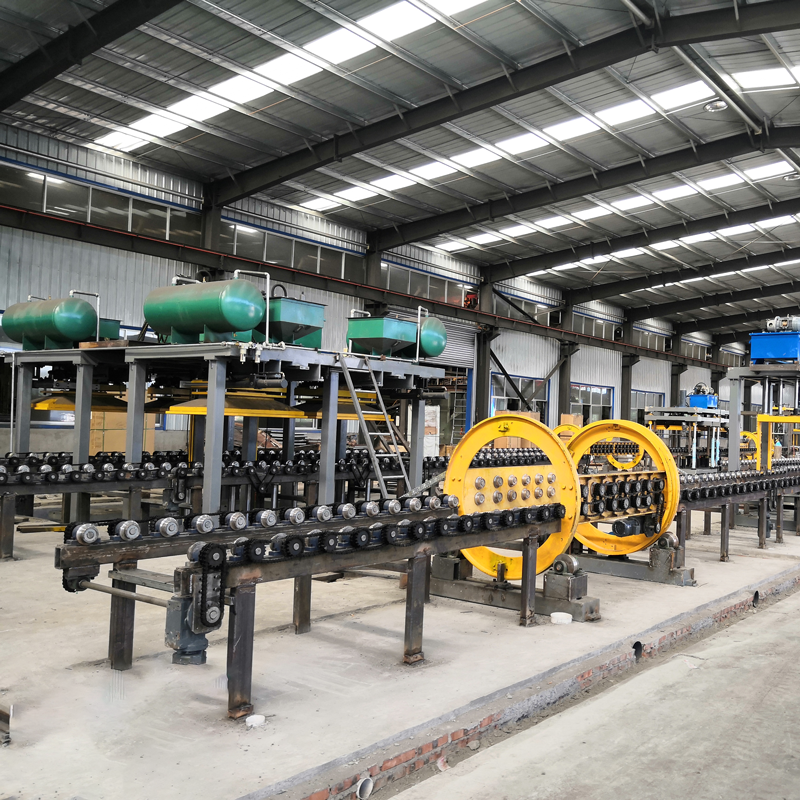
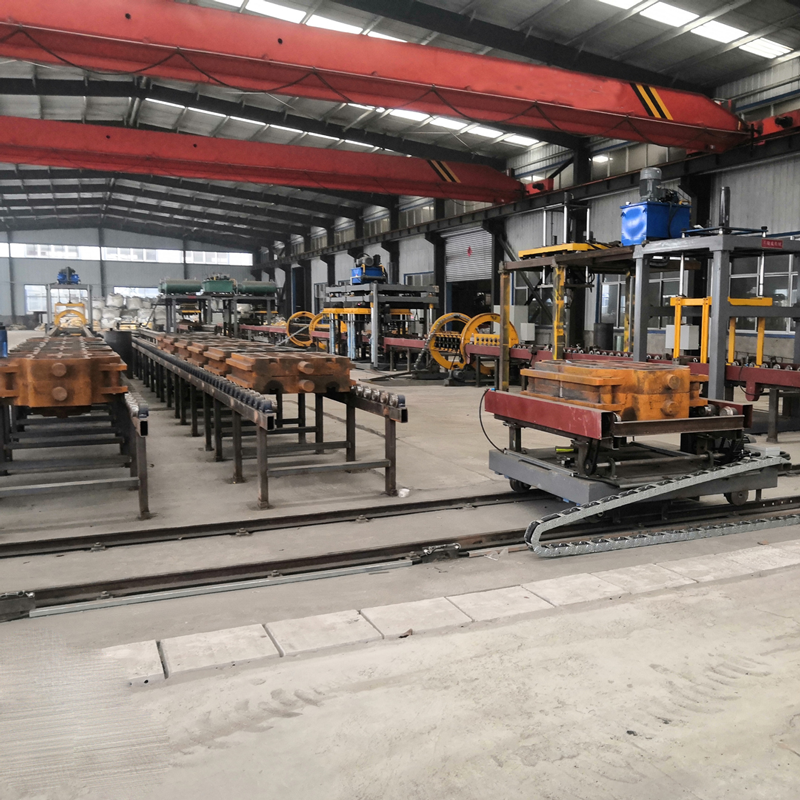
Многие называют «автоматическими» линии, где оператор нажимает кнопку старта, а дальше — «всё само». На деле такие системы требуют постоянного вмешательства: коррекции температуры печи при изменении влажности воздуха, ручной замены изношенных матриц, повторного калибрования датчиков давления каждые 8–10 смен. Полностью автоматическая машина для изготовления оболочковых форм от ООО Уси Жуйчэн Машиностроение работает иначе. Она интегрирует четыре независимых контура управления: термический (с адаптивным ПИД-регулированием по 12 точкам нагрева), дозировочный (с весовым контролем смеси в реальном времени), формовочный (с обратной связью по усилию сжатия и деформации матрицы) и логистический (с распознаванием позиции заготовки через оптический код). Результат: отклонение толщины оболочки — не более ±0,15 мм при цикле 24 секунды, даже при перепадах сетевого напряжения до ±8%.
Некоторые поставщики утверждают, что их машина одинаково хорошо льёт стальные корпуса насосов и алюминиевые клапаны турбин. Это технически неверно. Оболочковое литьё — процесс с жёсткими границами: минимальная толщина стенки — 2,5 мм для чугуна, 1,8 мм для алюминия; максимальная высота стержня — 650 мм без дополнительного усиления; допустимый угол конусности — от 0,5° до 3°. Машина ООО Уси Жуйчэн Машиностроение проектируется под конкретный типоразмер и материал. Например, для производства стержней из неорганических смол (водное стекло + фосфатные модификаторы) используется отдельный блок термообработки с программированным профилем охлаждения — без него оболочка растрескивается при первом контакте с расплавом. Если ваш проект требует литья из титановых сплавов или тонкостенных изделий толщиной менее 1,2 мм — эта машина не решение. И мы говорим об этом на стадии техзадания.
Даже идеальное оборудование даёт результат только при правильной подготовке площадки. За последние три года мы фиксировали 92% успешных запусков — но лишь при соблюдении трёх условий:
Мы включаем эти требования в технические условия договора — не как формальность, а как обязательный этап предпусковой проверки.
Средняя стоимость полностью автоматической машины для изготовления оболочковых форм — от €380 000. Но реальная экономия начинается не в момент оплаты, а через 14 месяцев. В среднем клиенты снижают затраты на электроэнергию на 22% (благодаря рекуперации тепла от печи), сокращают расход смолы на 17% (за счёт точного дозирования), уменьшают простои на обслуживание в 3,4 раза (модульная конструкция позволяет заменять узлы без полной разборки). Главное — стабильность: 99,2% циклов выполняются в заданных параметрах без коррекции. Это значит, что технологический процесс перестаёт быть «черным ящиком», а становится управляемой величиной. Сайт wxrcjxs.com содержит не только спецификации, но и реальные данные испытаний: графики отклонений толщины, протоколы нагрузочных тестов, видео с демонстрацией реакции на сбой питания. Потому что доверие строится не на словах — а на цифрах, которые можно проверить.